
Россия, Георгиевск
СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока
Была в сети 17.05.2026 10:02
Лопаткина Надежда Викторовна
преподаватель специальных дисциплин, мастер производственного обучения
 65 659
 305

Местоположение
Специализация
Курс лекций по дисциплине МДК.01.01 «Технологические процессы изготовления деталей машин. Лекция 8. «Определение типа производства»
Категория:
Труд (технология)
09.09.2018 18:48

Просмотр содержимого документа
«Курс лекций по дисциплине МДК.01.01 «Технологические процессы изготовления деталей машин. Лекция 8. «Определение типа производства»»
Курс лекций по дисциплине МДК.01.01
«Технологические процессы изготовления деталей машин.
Лекция 8. «Определение типа производства»
Тип производства — это комплексная характеристика технических, организационных и экономических особенностей машиностроительного производства, обусловленная его специализацией, типом и постоянством номенклатуры изделий, а также формой движения изделий по рабочим местам.
Выделяют следующие типы производств:единичное (проектное);
серийное;
массовое.
Единичное производство
Единичное производство — представляет собой форму организации производства, при которой различные виды продукции изготавливаются в одном или нескольких экземплярах (штучный выпуск).
Основные особенности единичного производства заключаются в том, что программа завода состоит обычно из большой номенклатуры изделий различного назначения, выпуск каждого изделия запланирован в ограниченных количествах. Номенклатура продукции в программе завода неустойчива. Неустойчивость номенклатуры, ее разнотипность, ограниченность выпуска приводят к ограничению возможностей использования стандартизованных конструктивно-технологических решений. В этом случае велик удельный вес оригинальных и весьма маленький удельный вес унифицированных деталей.
Каждая единица конечной продукции уникальна по конструкции, выполняемым задачам и другим важным признакам.
Производственный процесс изготовления продукции носит прерывный характер. На выпуск каждой единицы продукции затрачивается относительно продолжительное время. На предприятиях применяется универсальное оборудование, сборочные процессы характеризуются значительной долей ручных работ, персонал обладает универсальными навыками.
Распространено в тяжелом машиностроении (производство крупных машин для черной металлургии и энергетики), химической промышленности, в сфере услуг.
Цехи заводов единичного производства обычно состоят из участков, организованных по технологическому принципу. Значительная трудоемкость продукции, высокая квалификация привлекаемых для выполнения операций рабочих, повышенные затраты материалов, связанные с большими допусками, обусловливают высокую себестоимость выпускаемых изделий. В себестоимости продукции значительный удельный вес имеет заработная плата, составляющая нередко 20 — 25% от полной себестоимости.
Серийное производство
Серийное производство — это форма организации производства, для которой характерен выпуск изделий большими партиями (сериями) с установленной регулярностью выпуска.
Серийное производство — наиболее распространенный тип производства.
Характеризуется постоянством выпуска довольно большой номенклатуры изделий. При этом годовая номенклатура выпускаемых изделий шире, чем номенклатура каждого месяца.
Это позволяет организовать выпуск продукции более или менее ритмично. Выпуск изделий в больших или относительно больших количествах позволяет проводить значительную унификацию выпускаемых изделий и технологических процессов, изготовлять стандартные или нормализованные детали, входящие в конструктивные ряды, большими партиями, что уменьшает их себестоимость.
Серийный тип производства характерен для станкостроения, производства проката черных металлов и т.п.
Организация труда в серийном производстве отличается высокой специализацией. За каждым рабочим местом закрепляется выполнение нескольких определенных деталеопераций. Это дает рабочему хорошо освоить инструмент, приспособления и весь процесс обработки, приобрести навыки и усовершенствовать приемы обработки. Особенности серийного производства обуславливают экономическую целесообразность выпуска продукции по циклически повторяющемуся графику.
Подтипы серийного производства:мелкосерийное;
серийное;
крупносерийное.
Мелкосерийное тяготеет к единичному, а крупносерийное — к массовому. Это деление носит условный характер. Например, в соответствии с классификацией, предложенной Вудворд выделяются единичное и мелкосерийное производство (Unit Production), массовое (Mass Production) и непрерывное (Process Production).
Производство мелкосерийное является переходным от единичного к серийному. Выпуск изделий может осуществляться малыми партиями.
В настоящее время в машиностроении одним из конкурентных факторов стала способность фирмы изготовлять уникальное, зачастую повышенной сложности оборудование малой партией по спецзаказу покупателей.
Внедрение компьютеризации позволяет повысить гибкость производства и внести в мелкосерийное производство черты поточного производства. Например, появилась возможность изготовлять несколько типов изделий на одной поточной линии с затратой минимального количества времени для переналадки оборудования.
Крупносерийное производство является переходной формой к массовому производству.
В крупносерийном производстве выпуск изделий осуществляется крупными партиями в течение длительного периода. Обычно предприятия этого типа специализируются на выпуске отдельных изделий или комплектов по предметному типу.
Массовый тип производства
Массовое производство — представляет собой форму организации производства, характеризующуюся постоянным выпуском строго ограниченной номенклатуры изделий, однородных по назначению, конструкции, технологическому типу, изготовляемых одновременно и параллельно.
Особенностью массового производства является изготовление однотипной продукции в больших объемах в течение длительного времени.
Важнейшей особенностью массового производства является ограничение номенклатуры выпускаемых изделий. Завод или цех выпускают одно-два наименования изделий. Это создает экономическую целесообразность широкого применения в конструкциях изделий унифицированных и взаимозаменяемых элементов.
Отдельные единицы выпускаемой продукции не отличаются друг от друга (могут быть только незначительные отличия в характеристиках и комплектации).
Время прохождения единицы продукции через систему относительно мало: оно измеряется в минутах или часах. Число наименований изделий в месячной и годовой программах совпадают.
Для изделий характерна высокая стандартизация и унификация их узлов и деталей. Массовое производство характеризуется высокой степенью комплексной механизации и автоматизации технологических процессов. Массовый тип производства типичен для автомобильных заводов, заводов сельскохозяйственных машин, предприятий обувной промышленности и др.
Значительные объемы выпуска позволяют использовать высокопроизводительное оборудование (автоматы, агрегатные станки, автоматические линии). Вместо универсальной оснастки используется специальная. Дифференцированный технологический процесс позволяет узко специализировать рабочие места посредством закрепления за каждым из них ограниченного числа деталеопераций.
Тщательная разработка технологического процесса, применение специальных станков и оснастки позволяют использовать труд узкоспециализированных рабочих-операторов. Вместе с тем широко используется труд высококвалифицированных рабочих-наладчиков.
Характеристика производства
Тип производства оказывает решающее влияние на особенности его организации, управления и экономические показатели. Организационно-технические особенности типа производства влияют на экономические показатели предприятия, на эффективность его деятельности.
С повышением технической вооруженности труда и ростом объема выпуска продукции при переходе от единичного к серийному и массовому типам производства уменьшается доля живого труда и возрастают расходы, связанные с содержанием и эксплуатацией оборудования. Это ведет к снижению себестоимости продукции, изменению ее структуры. Таким образом, при массовом производстве изделий вопросы применения прогрессивных технологических процессов, инструмента и оборудования, комплексной механизации и автоматизации решаются проще, чем в индивидуальном и серийном производстве.
Рассмотрим все характеристики типов производства в сравнении:
| Фактор | Единичное | Серийное | Массовое |
| Номенклатура | Неограниченная | Ограничена сериями | Одно или несколько изделий |
| Повторяемость выпуска | Не повторяется | Периодически повторяется | Постоянно повторяется |
| Применяемое оборудование | Универсальное | Универсальное, частично специаль. | В основном специальное |
| Расположение оборудования | Групповое | Групповое и цепное | Цепное |
| Разработка технологического процесса | Укрупненный метод (на изделие, на узел) | Подетальная | Подетально-пооперационная |
| Применяемый инструмент | Универсальный, в значительной степени специальный | Универсальный и специальный | Преимущественно специальный |
| Закрепление деталей и операций за станками | Специально не закреплены | Определенные детали и операции закреплены за станками | На каждом станке выполняется одна и та же операция над одной деталью |
| Квалификация рабочих | Высокая | Средняя | В основном невысокая, но имеются рабочие высокой квалификац. (наладчики, инструментальщики) |
| Взаимозаменяемость | Пригонка | Неполная | Полная |
| Себестоимость единицы изделия | Высокая | Средняя | Низкая |
Движение деталей (изделий) по рабочим местам (операциям) может быть: во времени — непрерывным и прерывным; в пространстве — прямоточным и непрямоточным. Если рабочие места расположены в порядке последовательности выполняемых операций, т.е.по ходу технологического процесса обработки деталей (или изделий), то это соответствует прямоточному движению.
Производство, в котором движение изделий по рабочим местам осуществляется с высокой степенью непрерывности и прямоточности, называется поточным. В связи с этим и в зависимости от формы движения изделий по рабочим местам массовый и серийный типы производства могут быть поточными и непоточными, т.е.может быть массовый, массово-поточный, серийный и серийно-поточный тип производства.
По мере повышения степени специализации рабочих мест непрерывности и прямоточности движения изделий по рабочим местам, т. е. при переходе от единичного к серийному и от серийного к массовому типам производства, увеличивается возможность применения специального оборудования и технологического оснащения, более производительных технологических процессов, передовых методов организации труда, механизации и автоматизации производственных процессов. Все это приводит к повышению производительности труда и снижению себестоимости продукции.
Для массового производства Тшт.к не определяется. Для определения типа производства служит коэффициент закрепления операции (Кзо) – отношение числа всех различных технологических операций, выполненных или подлежащих выполнению в течение месяца, к числу рабочих мест:
 , (1.2)
где К – количество операций в технологическом процессе, nр – число рабочих мест, необходимых для изготовления изделия:
 , 1.3)
где  – трудоемкость изготовления изделия; Tшт,i – норма штучного времени i-й операции; p– коэффициент выполнения нормы в процессе изготовления изделия; Фд – действительный годовой фонд времени, ч.
До разработки технологического процесса реальное значение трудоемкости изготовления изделия или детали неизвестно. При определении типа производства учитывают либо заданную (плановую) трудоемкость, либо ориентировочную, оцененную на начальных стадиях проектирования технологического процесса.
Поставив (1.1),(1.3) в (1.2), получим:
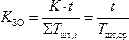 ,
где Тшт,ср – норма штучного времени наиболее характерной, определяющей операции данного технологического процесса.
Согласно ГОСТ 14.004–83 Кзо принимают равным:
· для массового производства – до 1;
· для крупносерийного – 1…10;
· среднесерийного (серийного) – 10…20;
· мелкосерийного – 20…40.
Пример 1. Необходимо изготовить в год 60000 шт. деталей. Определить тип производства. Наиболее трудоемкая операция имеет Тшт = 1,34 мин.
Такт выпуска деталей при двухсменной работе:
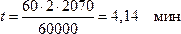 .
Кзо = 4,14/1,34 = 3 – производство крупносерийное.
Пример 2. Определить тип производства при объеме выпуска деталей 50000 шт. в год. Норма штучного времени Тшт = 0,1 мин.
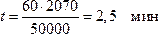 .
Кзо =2,5 / 0,1 = 25 – производство мелкосерийное.
Пример 3. Сборку узла осуществляют в результате выполнения 7 сборочных операций. Трудоемкость этих операций 9,88 мин. Объем выпуска узла 60000 шт. в год. Определить тип производства.
Число необходимых рабочих мест для сборки узла при односменной работе
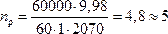 .
При Кзо = 7/5 = 1,4 – производство крупносерийное.
|
| Вопросы для самопроверки |
|
|
|
| 1 | Дайте характеристику типов машиностроительного производства численные значения для каждого типа производства. |
| 2 | Назовите характеристики массового машиностроительного производства. |
| 3 | Назовите характеристики серийного машиностроительного производства. |
| 4 | Дайте определение коэффициента закрепления операций |
| 5 | Что представляет собой единичное производство, его характеристики, область применения? |
| 6 | Объясните на что оказывает наиболее существенное влияние тип производства? |
| 7 | Подтипы серийного производства: |
| 8 | Поточное производство |
| 9 | Какое производство характеризуется высокой степенью комплексной механизации и автоматизации технологических процессов? |
| 10 | Какие типы производств существуют |
|
|
|
6




Вебинар для учителей
🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨