


© 2020 613 5


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Методические указания по выполнению курсовой работы по дисциплине МДК 02.01 Основы расчета и проектирования сварных конструкций
Категория:
Прочее
09.03.2020 21:22

Просмотр содержимого документа
«Методические указания по выполнению курсовой работы по дисциплине МДК 02.01 Основы расчета и проектирования сварных конструкций»
Государственное бюджетное профессиональноеобразовательное учреждение
"Волгоградский колледж машиностроения и связи»
|
|
|
|
|
|
МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ
ПО ВЫПОЛНЕНИЮ КУРСОВОГО ПРОЕКТА
ПРОФЕССИОНАЛЬНОГО МОДУЛЯ
ПМ.02Разработка технологических процессов и
проектирование изделий
МДК 02.01 Основы расчета и проектирования сварных конструкций
для специальности 22.02.06 Сварочное производство
Программа подготовки – базовая
очная форма обучения
Преподаватель: Галанина Л.В.
г.Волгоград, 2019
АННОТАЦИЯ
Методические указания предназначены для оказания помощи студентам, обучающимся по специальности 22.02.06 Сварочное производство при написании ими курсового проекта по МДК 02.01 Основы расчета и проектирования сварных конструкцийПМ.02Разработка технологических процессов и проектирование изделий. В работе указаны общие требования к курсовому проекту, его структуре, определены критерии оценки курсового проекта, дан необходимый справочный материал.
Приводятся типовые методы расчета сварных конструкций и кратко изложены методические указания по решению вопросов задания по курсовой работе.
Методические указания для курсового проектирования могут быть использованы в качестве учебного пособия для студентов, обучающихся по специальности 22.02.06 «Сварочное производство» заочной формы обучения.
Приложение содержит образцы выполнения титульного листа, рецензии, бланка задания и примерный план курсового проекта.
Оглавление
ВВЕДЕНИЕ 4
1. Методические рекомендации по оформлению курсовой работы 4
1.1. Оформление пояснительной записки 4
1.2. Оформление графической части 6
2 МЕТОДИЧЕСКИЕ УКАЗАНИЯ ПО ВЫПОЛНЕНИЮ КУРСОВОЙ РАБОТЫ 8
Список литературы 15
ПРИЛОЖЕНИЕ 1 16
ПРИЛОЖЕНИЕ 2 18
ПРИЛОЖЕНИЕ 3 20
ПРИЛОЖЕНИЕ 4 21
ПРИЛОЖЕНИЕ 5 22
ПРИЛОЖЕНИЕ 6 23
ВВЕДЕНИЕ
Методические указания составлены в соответствии с требованиями Государственного образовательного стандарта среднего профессионального образования к уровню подготовки дипломированного техника по специальности 22.02.06 «Сварочное производство».Методические указания разъясняют порядок разработки курсового проекта.
Целью курсового проектирования по МДК 02.01 Основы расчета и проектирования сварных конструкций ПМ.02 Разработка технологических процессов и проектирование изделий является систематизация и закрепления полученных теоретических знаний и практических умений по общепрофессиональным и профессиональным дисциплинам, углубление теоретических знаний в соответствии с заданной темой; формирование умений, применение теоретических знаний при решении поставленных вопросов; формирование умений использовать справочную и нормативную литературу; развитие творческой инициативы, самостоятельности, ответственности и организованности; подготовка к итоговой государственной аттестации.
Задачи курсового проектирования:
1. Систематизация, закрепление и расширение теоретических и практических знаний по специальности и применение этих знаний при решении конкретных производственных задач.
2. Развитие навыков ведения самостоятельной работы и овладение методикой исследования и экспериментирования при решении разрабатываемых в проекте проблем.
3. Выявление подготовленности студентов для самостоятельной работы в условиях современного производства, прогресса науки, техники.
Курсовой проект включает в себя пояснительную записку (20-25 листов формата А4) и графическую часть - общий вид изделия (l лист формата А3).
Пояснительная записка должна содержать следующие разделы:
Введение
Раздел 1 Общая часть
1.1 ___________________________________________________________________________
__________________________________________________________________________________
1.2 Технические условия на основной металл
1.3 Обоснование выбора способа сварки конструкции балки
1.4 Выбор сварочных материалов для сварки конструкции балки
Раздел 2 Расчетная часть
2.1 Расчет прочности и конструирование геометрических размеров сварной двутавровой балки
2.2 Проверка сечения балки
2.3 Проверка местной устойчивости балки
2.4 Расчет и проверка прочности сварных швов
2.5 Расчет режимов автоматической сварки под флюсом
2.6 Расчет расхода сварочных материалов
Заключение
Список используемой литературы
Общие требования
Требования к выполнению текстовых документов установлены ГОСТ 2.105-78 (СТ СЭВ 2667-80). Они относятся и к оформлению пояснительной записки.
Пояснительная запискаоформляется на компьютере на листах формата А4 согласно следующим требованиям:
Шрифт: TimesNewRoman
Размер шрифта: 14
Междустрочный интервал: 1,5
Поля: верхнее – 2 см, нижнее – 2 см, левое – 3 см, правое – 1 см
Отступ для красной строки: 1 см
Начертание: обычный
Нумерация: внизу страницы (в рамке). Титульный лист включается в нумерацию, однако, номер на нем не ставится.
- Рамка выполняется компьютерным способом.
Опечатки, описки идругие неточности допускается закрашиванием белой краской и нанесением на это место исправленного текста. Повреждения листов, помарки и следы не полностью удаленного текста не допускаются. В пояснительной записке следует использовать сокращение русских слов и словосочетаний по ГОСТ 7.12-77 (например: рисунок - рис., технологический процесс - техпроцесс, метр - м. ит.д.)
Расстояние от рамки до границы текста следует оставлять:
1) в начале строк - не менее 5 мм; 2) в конце строк - не менее 3 мм,
Расстояние от верхней или нижней строки текста до верхней пли нижней рамки формы должно быть не менее 1О мм,
Абзацы в тексте начинают отступом, равным 15-17 мм. При сплошном тексте его при необходимости разделяют на разделы и подразделы, Каждый раздел рекомендуется начинать с нового листа с отступлением от рамки 50-60 ми Раздел должен иметь порядковый номер, обозначенный арабской цифрой с точкой, причем разделы «Введение» и «Литература» не нумеруют.
Наименование разделов и подразделов должны быть краткими. Наименование разделов записывают в виде заголовка симметрично тексту прописными буквами шрифта 14.
Наименование подразделов записывают в виде заголовков (с абзаца) строчными буквами шрифта 14 (кроме первой прописной).
Перенос слов в заголовках не допускается. Точку в конце заголовка не ставят. Если заголовок состоит из 2-х предложений, их разделяют точкой.Расстояние между заголовками и текстом должно быть равно 3-4 интервалам. Расстояние между заголовками раздела и подраздела - 2 интервала.
Подразделы должны иметь нумерацию в пределах каждого раздела. Номера подразделов состоят из номеров раздела и подраздела, разделенных точкой. В конце номера подраздела также должна ставится точка.
Например:
1 Общая часть
 1.1
1.2 нумерация пунктов первого раздела документа
1.3
2 Специальная часть
2 .1 Разбивка конструкции на технологические узлы
2.1.1
2.1.2 нумерация пунктов второго раздела и первого подраздела документа
2.1.3
Цифры, указывающие номера пунктов, не должны выступать за границу абзаца,
Если раздел пли подраздел состоит из одного пункта, он также нумеруется,
Пояснительная записка начинается с титульного листа (см. приложение 1), затем идет задание (см. приложение 2), третьим листом является «Содержание» курсовой работы, включающее номера и наименования всех разделов и подразделов с указанием номеров листов, на которых помещено начало материалов разделов и подразделов.
Содержание включают в общее количество листов данного документа (см. приложение 3), слово «СОДЕРЖАНИЕ» записывается в виде заголовка (симметрично тексту). Наименования, включенные в содержание, записывают строчными буквами.
Основные надписи
Содержание, расположение и размеры граф основных надписей, дополнительных граф к ним, а также размеры рамок в текстовых документах должны соответствовать формам 2 и 2а, установленным ГОСТ 2.104-68 (СТ СЭВ 140-74, СТ СЭВ 365-16).
Основные надписи, дополнительные графы к ним и рамки, выполняются сплошными основными и тонкими линиями по ГОСТ 2.303-68.
Рамки выполняются компьютерным способом. Подписи должны выполнятся компьютерным способом или пастой черного цвета.
На листах формата А4 по ГОСТ 2.301-68 основные надписи располагают вдоль короткой стороны листа.
В основной надписи указывают обозначение документа и номер страницы.
Структура обозначения документа:
КП 22.02.06.000
1 2 3
1. КП - курсовой проект
2. 22.02.06 - номер специальности;
3. 000 - поименный номер студента (из журнала)
Оформление титульного листа
Титульный лист является первым листом пояснительной записки и выполняется на формате А4 на компьютере. Форму и заполнение его см. в приложении 1.
Порядок брошюровки
Брошюровка пояснительной записки производится в такой последовательности:
1. Титульный лист (см. приложение 1);
2. Задание на курсовой проект (см. приложение 2);
3. Заглавный лист с содержанием основной подписью по форме 2 (см. приложение 3);
4. Листы текста, начиная с введения, с основной подписью по форме 2а;
5. Литература
Литература
В конце курсовой работы составляется список используемой литературы. Он должен быть исполнен в алфавитном порядке, по следующей форме: фамилия и инициалы автора, название книги, место издания, издательство, год издания. Например: Овчинников, В.В. Оборудование, техника и технология сварки и резки металлов. : учебник / Овчинников В.В. — Москва :КноРус, 2020. — 303 с.
1.2. Оформление графической частиОбщие требования
Основные требования к выполнению сборочных, габаритных и монтажных установлены
ГОСТ 2.109-73 (СТ СЭВ 858-78, СТ СЭВ 1182-78).
Графическая часть курсовой работы состоит из чертежа общего вида изделия с указанием
технических характеристик и требований к изготовлению изделия. К чертежу составляется спецификация с перечнем сборочных единиц и деталей, входящих в сварную конструкцию.
Общий вид изделия выполняется на листах чертежной бумаги основного формата А3. Поле чертежа ограничивается рамкой, которая про водится сплошными линиями и отстоит от левой кромки чертежа на 20 мм, а от остальных кромок - на 5 мм. В правом нижнем углу чертежа выполняется основная надпись по форме 1, размерами 185 х 55 мм. Кроме того, в верхней части листа располагается дополнительная графа размером 70 х 14 мм (предназначенная для повторной записи обозначения чертежа, которое приводится в основной надписи). При заполнении основной надписи в ее графы вносятся следующие сведения:
«Разраб.» - указывается фамилия студента, выполнившего проект, его подпись, дата вы-
полнения работы;
«Пров.» - приводятся фамилия руководителя и его подпись с указанием даты;
в верхней графе указывается обозначение чертежа. Структура обозначения чертежей со-
стоит из номера специальности (1), порядкового номера студента по журналу (2), порядкового номера курсовой работы (3), шифра основного документа (4).
Например:
22.02.06. 00 02. СБ , где
22.02.06 - Специальность «Сварочное производство»
00 - Порядковый номер фамилии студента по журналу
002 - Сборочный чертеж
Спецификация к чертежу имеет такое же обозначение структуры, но меняется шифр.
Например:
Спецификация к чертежу-КП 22.02.06. 00. 002 СП
• в центральной графе указывают наименование изделия в именительном падеже единст-
венного числа, причем на первом месте помещают существительное;
в правой нижней графе помещают сокращенное название техникума и номер группы;
в графе «Масштаб» указывают масштаб основной проекции;
Основные требования к чертежам общего вида
Чертеж общего вида должен содержать следующие сведения:
изображение изделия, необходимые виды, разрезы и сечения, дающие полное представ-
ление об устройстве сварной конструкции;
основные размеры - конструктивные и габаритные;
вид с действительным расположением штуцеров (для емкостей);
таблицу назначения штуцеров (для емкостей);
техническую характеристику (для емкостей);
технические требования;
таблицу сварных швов;
спецификацию с перечнем составных частей изделия (на отдельном бланке)
ВВЕДЕНИЕ
Во введении необходимо кратко изложить:
- данные о развитии и применении сварки в области изготовления сварных конструкций;
- перспективы развития данной отрасли промышленности;
Поясните понятие «сварная конструкция», опишите ее преимущества перед другими видами конструкций. Какие виды сварки распространены в современной промышленности.
РАЗДЕЛ 1 ОБЩАЯ ЧАСТЬ
1.1 Описание теоретического вопроса
Изучите литературу и интернет-источники по данному вопросу.
1.2 Технические условия на основной металл
Выбор марки стали производится по заданию на проектирование балки. В курсовой работе необходимо описать требования, предъявляемые по прочности и жесткости к сварным балкам и как эти требования удовлетворяются выбранной марки стали.
Обосновав выбор марки стали, необходимо указать химический состав и механические свойства стали в форме таблицы 1 и таблицы 2 соответственно(на основании ГОСТ 27772-2015 Прокат для строительных конструкций. Общие технические условия - ПРИЛОЖЕНИЕ 1).
Таблица 1 – Химический состав стали
Таблица 2 – Механические свойства стали
Указать требования к качеству металла и состоянию поверхности.
1.3 Обоснование выбора способа сварки конструкции балки
В разделе указать каким способом сварки может быть сварена балка, привести характеристику этого способа сварки. Можно привести схему или рисунок выбранного способа сварки.
1.4 Выбор сварочных материалов для сварки конструкции
Сварочные материалы выбираются в зависимости от марки стали, предназначенной для изготовления конструкции и принятого для их выполнения способа сварки. При этом исходят из требований обеспечения близости химического состава наплавленного металла и механических свойств металла шва к основному металлу.
В разделе указать технические требования на выбранные сварочные материалы:
- сварочная проволока для автоматической сварки под флюсом (ГОСТ 2246-70 Проволока стальная сварочная)
- сварочный флюс (ГОСТ 9087-75 Флюсы сварочные плавленые)
- электроды для прихваток (ГОСТ 9466-75 Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки. Классификация, размеры и общие технические требования., ГОСТ 9467-75Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы)
Таблица 3 - Химический состав сварочной проволоки
Таблица 4 - Химический состав флюса
Таблица 5 - Механические свойства металла шва, заваренный электродами
Таблица 6 - Химический состав металла шва
Например: Для сварки двутавровой балки из стали марки С275 применяем автоматическую сварку под слоем флюса. Для сварки под флюсом применяем сварочную проволоку марки Св08А. Проволока должна удовлетворять требованиям ГОСТ 2246-70 по химическому составу, механическим характеристикам и внешнему виду. Химический состав указан в таблице 3.
Таблица 3 - Химический состав проволоки Св08А
| углерод | кремний | марганец | хром | никель | сера | фосфор |
| ≤ 0,10 | ≤ 0,03 | 0,35-0,60 | ≤ 0,15 | ≤ 0,30 | ≤ 0,03 | ≤ 0,03 |
РАЗДЕЛ 2 РАСЧЕТНАЯ ЧАСТЬ
Пример расчета
2.1 Расчет прочности и конструирование геометрических размеров сварной двутавровой балки
Дано: Сталь С275 (ГОСТ 27772- 2015)
L = 18м
Норма жесткости: 
qn= 23,8кН/м
q = 30,2 кН/м
R =27,5 кН/м2
Решение:
Определение расчетных усилий.
Максимальный изгибающий момент
Mmax =  =
 = 1223 (кН
 ) ,
где q - расчетная нагрузка на балку, кН/м
l - длина балки, м
Максимальная поперечная сила
Qmax =  =
 = 270(кН

Определение требуемый момента сопротивления сечения балки
Wтр =  =
 = 4478 (
 ),
где Мmax- максимальный расчетный изгибающий момент, кНм;
R - расчетное сопротивление растяжению стали, кН/см2
Определение наименьшей высоты балки исходя из условия жесткости:
hmin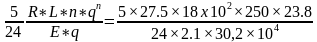 = 97(см),
гдеЕ - модуль упругости стали,
n - норма жесткости балки
Найдена минимальная высота, которая обеспечивает требуемую жесткость балки при полном использовании ее несущей способности.
Определение толщины стенки:
б = 7+ = 7 +
 = 10 (мм)
Определение оптимальной высоты стенки:
hопт= k = 1,15
 =77 (см),
где k = 1,15коэффициент, зависящий от конструктивного оформления балки, при постоянном сечении его принимают = 1,15 для сварных балок.
Сравниваем высоту балки определенную из условия обеспечения жесткости с высотой, полученной из оптимального веса: 97 см и 77 см. Из двух вычисленных значений высот принимаем наибольшую величину и округляем до величины кратной 50 мм.
Принимаем минимальную высоту стенки равную 100 см
2.2 Проверка сечения балки
Подбор сечения:
Ширина пояса =  -
 высота стенки , но не менее 170 – 180 мм и принимает кратной 10
bn = (  ) h = ( ) 100 (см) =
 = 40 – 20 (см)
В условие № 1- ширина полки удовлетворяет промежутку высот
2) Рассчитаем площадь полок:
Fn =  =
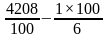 = 28,11 см2, принимаем 29 мм
Принимаем ориентировочно δn = 0,01  hст= 0,01 100 = 1см
Тогда bn=  =
 = 28,11 принимаем 28 см.
Условие № 2– местная устойчивость горизонтального листа считается обеспеченной, если отношение  не превышает значений:
= 12,5  условие местной устойчивости выполняется.
Если условие местной устойчивости не выполняется, то подбираем размеры полок заново.
Назначаем bn= 24 см, тогда δп вычислим заново:
Сделаем проверку:
= 10 условие местной устойчивости выполняется.
Вывод: Принимаем двутавровую составную балку размерами:
высота стенки - hст=100 см
толщина стенки - δст=1 см
ширина полки - bп=24 мм
толщина полки - δп=1,2 см
Проверка прочности и жесткости сварной балки:
Вычисляем геометрические характеристики поперечного сечения
а) Площадь:
F = Fст+ 2Fn = δcт hст+ 2 bn δn = 1 100 + 2 25  = 157cм2
б) статический момент половины сечения относительно нейтральной оси
Sx= Fn +
 = bn δn (
 ) +
 = 25 1 (
 ) +
 = 1262,5 + 1250 = 2742см3
в) Момент инерции всего сечения
Jx = Jст + 2Jn =  + 2bn δn(
 =
 + 2 25 1(
 = 230810см4
г) Момент сопротивления
Wx =  =
 = 4616,2cм3
Уточняем нагрузки и расчетные усилия
qc.в = m 7.8  = 1.2кН/м
суммарная нагрузка равна:
q1 = q + qc.в = 30,2 + 1,2 = 31,4 кН/м
Mmax =  =
 = 1271
Qmax = =
 = 283,7
Проверка прочности
а) по максимальным нормальным напряжениям
 maz = = = 27,5 (кН/см2)2 - условие прочности выполняется
б) по максимальным касательным напряжениям
 max= = = 3,4
 [ ]
[ ] = 0.6 [ ] = 0.6 27,5 = 16,5 кН/м2
Вывод: Прочность сварной балки обеспечена
2.3 Проверка местной устойчивости балки
2.3.1Местная устойчивость сжатых поясов обеспечивается следующими условиями:
bn ≤ 30 δn = 30 1
 = 36х0,86 = 31 (см)
где bn ширина полки, см
δn толщина полки, см
R расчетное сопротивление, кН/см2
24 см ≤31 см
Вывод: Местная устойчивость полок обеспечена
2.3.2 Местная устойчивость стенки рассчитывается по формуле:
 100 ;
;
100 86 (см) - условие местной устойчивости стенки не обеспечена, поэтому подкрепляем стенку поперечными ребрами жесткости.
2.3.3 Конструирование ребер жесткости
Предусматриваем парные поперечные ребра, симметричные относительно стенки, со скосом для пропуска поясных швов.
Ширина выступающей части ребра должна быть:
bр + 40 (мм) =
 + 40 = 73 (мм)
Толщина ребра
δр =
 = 4,86
 5 (мм)
Привариваем ребра жесткости к стенкедвухсторонним швом Т3 4.
Расстояние между ребрами жесткости
а = ( 1,2  1,5 ) h = ( 1,2 1,5 ) 1000 (мм) = 1200 1500 (мм)
Устанавливаем ребра на расстоянии 1,2м друг от друга
Количество пар ребер жесткости
n = L: а = 18 : 1,2 = 15 принимаем 15 штук.
2.4 Расчет и проверка прочности сварных швов
2.4.1 Определяем расчетные усилия
Полный изгибающий момент
M = = = 458 (кНм)
Изгибающий момент, воспринимаемый стенкой
Мст = М  =378
 = 164,3 (кНм)
Усилие в поясе
Nn =  =
 = 294 (кН)
Поперечная сила в месте стыка
Q = q1( 0.3 L ) = 84 (
 0.3
 ) = 113,4 (кН)
2.4.2 Расчет стыка растянутого пояса (полки)
 =
= 10,7 27,5 (кН/см2)
Вывод: условия прочности соблюдаются.
2.4.3 Расчет стыка стенки
Нормальные напряжения в шве рассчитываются по формуле
 =
 =
= 16,5 27,5 (кН/см2)
Касательные напряжения
 = 0,6

= = 1,7 ≤16,5 (кН/см2)
Вывод: условие прочности выполняется, прочность шва обеспечена.
2.5 Расчет режимов автоматической сварки под флюсом
2.5.1 Расчет катета угловых швов
В сварных балках горизонтальные листы соединяются с вертикальными поясными швами. Плясные швы обеспечивают работу на изгиб всего сечения как единого целого. Касательные напряжения в нижних поясных швах определяются по формуле:
где Qmax– максимальная поперечная сила , кН
β – коэффициент глубины провара, зависящий от способа сварки, для автоматической сварки под слоем флюса β=1
∑ lш – суммарная длина углового шва в соединении, см
hш–ширина углового шва, см
Из формулы определяем hш
Принимаем катет 6 мм
2.5.2 Расчет режима автоматической сварки
Определим площадь наплавленного металла по формуле
 = k2 + 2.1 k
По расчету k = 6 мм
 2 + 2,1
 = 48,6 (мм2)
Определим диаметр электродной проволоки
dэл = kd cеч= ( 0,036 0,160 ) cеч= 1.6 2 (мм)
Определим скорость сварки
Vсв 110
 = 110
 = 4,5 мм/с
Определим скорость подачи электродной проволоки
Vэ.л = = = 70 (мм/с)
Определим сварочный ток
Iсв= dэл ( 72)= 2 = 378 (А)
Проверка тока :Iсв = ( 180 – 190 ) 2 = 360 – 380 (А) – сварочный ток не выходит за пределы допуска.
Определим напряжение
U = 22 + 0,02 Iсв= 22 + 0,02 374 = 30 (В)
Определим вылет электродной проволоки
lв= 10 dэл  2 dэл= 10
 2 2 = 20 4 (мм)
2.6 Расчет расхода сварочных материалов
Расход сварочных материалов рассчитывается по формуле:
Нсв.материала=k*mнапл.металла
где mнапл.металла- масса наплавленного металла, кг
k- коэффициент перехода от массы наплавленного метала к расходу сварочного материала учитывает величину неизбежных потерь сварочного материала в процессе сварки.
(для сварочной проволоки под флюсом k=1,03; для флюса k=1,35; для электродов k=1,8)
Масса наплавленного металла вычисляется по формуле:
mнапл.металла=Fсеч*lшв* ρ ,
где Fсеч- площадь поперечного сечения шва, мм2
lшв - длина шва, м
ρ - плотность наплавленного электродного металла (7,8 г/см3)
Площадь поперечного сечения шва определяется на основе конструктивных размеров сварного соединения согласно стандарта на соответствующий вид сварного соединения.
ЗАКЛЮЧЕНИЕ
В заключении указать какие проведены расчеты и сделаны выводы.
Например: В курсовом проекте проведены следующие расчеты:
1. спроектирована сварная двутавровая балка размерами: высота стенки -_____ см, толщина стенки - ___ см, ширина полки -____ мм, толщина полки - _____ см;
2. выбран способ сварки балки - автоматическая сварка под флюсом. Сварное соединение - тавровое двухстороннее без разделки кромок - Т3;
3. рассчитан катет сварного соединения - ______ мм;
4. выбраны сварочные материалы для сварки конструкции балки - сварочная проволока марки ___________ и сварочный флюс марки ___________;
5. по результатам проверки местной устойчивости сварных швов сконструированы промежуточные ребра жесткости в количестве __________шт;
6. рассчитаны режимы автоматической сварки под флюсом:
сварочный ток - __________ А, напряжение - ________ В, скорость сварки - ________ мм/с, скорость подачи электродной проволоки - _____ мм/с, вылет электродной проволоки - _____ мм.
7. рассчитан расход сварочных материалов:
- сварочная проволока ____________кг; флюс _________кг; электроды _______кг.
Вывод: местная и общая устойчивость балки обеспечена, прочность стыкового шва обеспечена, что подтверждается расчетами.
СПИСОК ИСПОЛЬЗУЕМЫХ ИСТОЧНИКОВ
1. ГОСТ 2246-70 Проволока стальная сварочная
2. ГОСТ 9087-75 Флюсы сварочные плавленные
3. ГОСТ 27772-2015 Прокат для строительных конструкций
4. Овчинников, В.В. Оборудование, техника и технология сварки и резки металлов. : учебник / Овчинников В.В. — Москва :КноРус, 2020. — 303 с. — (СПО). — ISBN 978-5-406-07421-3. — URL: https://book.ru/book/932597 (дата обращения: 22.11.2019). — Текст : электронный.
5. Фролов, А.В. Технологические основы современных способов сварки : учебное пособие / Фролов А.В. — Москва : КноРус, 2018. — 272 с. — ISBN 978-5-406-06568-6. — URL: https://book.ru/book/930996 (дата обращения: 22.11.2019). — Текст : электронный.
6. Черепахин, А.А. Материаловедение. : учебник / Черепахин А.А., Колтунов И.И., Кузнецов В.А. — Москва :КноРус, 2020. — 237 с. — (СПО). — ISBN 978-5-406-07399-5. — URL: https://book.ru/book/932568 (дата обращения: 22.11.2019). — Текст : электронный.
Дополнительная литература
1.СНиП II.23-81*. Нормы проектирования. Стальные конструкции. – М.: Стройиздат, 1991. – 66 с.
2. Пособие по проектированию стальных конструкций (к СНиП II.23-81*). -М.: Стройиздат, 1989.
1. Овчинников, В.В. Оборудование, техника и технология сварки и резки металлов. : учебник / Овчинников В.В. — Москва :КноРус, 2020. — 303 с. — (СПО). — ISBN 978-5-406-07421-3. — URL: https://book.ru/book/932597 (дата обращения: 22.11.2019). — Текст : электронный.
2. Фролов, А.В. Технологические основы современных способов сварки : учебное пособие / Фролов А.В. — Москва : КноРус, 2018. — 272 с. — ISBN 978-5-406-06568-6. — URL: https://book.ru/book/930996 (дата обращения: 22.11.2019). — Текст : электронный.
3. Черепахин, А.А. Материаловедение. : учебник / Черепахин А.А., Колтунов И.И., Кузнецов В.А. — Москва :КноРус, 2020. — 237 с. — (СПО). — ISBN 978-5-406-07399-5. — URL: https://book.ru/book/932568 (дата обращения: 22.11.2019). — Текст : электронный.
Дополнительная литература
1. Быковский, О.Г. Сварочное дело. : учебное пособие / Быковский О.Г., Фролов В.А., Краснова Г.А. — Москва :КноРус, 2019. — 272 с. — (СПО). — ISBN 978-5-406-06573-0. — URL: https://book.ru/book/929716 (дата обращения: 22.11.2019). — Текст : электронный.
2. Лукьянов В.Ф. Изготовление сварных конструкций в заводских условиях / В.Ф.Лукьянов, В.Я.Харченко, Ю.Г. Людмирский. – Ростов н/Д: Феникс, 2010. – 315 с.
Выписка
ИзГОСТ 27772-2015 Прокат для строительных конструкций.
Общие технические условия.
5.1.3 Прокат из стали всех наименований изготовляют с гарантией свариваемости. Гарантия свариваемости проката из стали С235, С245, С255 обеспечивается химическим составом поковшевой пробе, проката из других наименований стали - дополнительно углеродным эквивалентом в соответствии с таблицей 1.
Таблица 1 -Химический состав стали по анализу ковшевой пробы
| Наименование | Массовая доля элементов, % | ||||||||||||||
| C, не | Mn | Si | S, не | Р | Сr | Ni | Cu | Мо | V | Nb | Al | Ti | Zr | Сэкв. не | |
| С235 | 0,22 | не более | не | 0,040 | не | не | не | не | - | - | - | - | - | - | - |
| С245 | 0,22 | не более | 0,06 - 0,16 | 0,025 | не | не | не | не | - | - | - | не | - | - | - |
| С255 | 0,17 | не более | 0,15 - 0,30 | 0,025 | не | не | не | не | - | - | - | 0,02 - 0,05 | не | - | - |
| С345 | 0,15 | 1,30 - 1,70 | не | 0,025 | не | не | не | не | - | - | - | 0,015 - 0,06 | не | - | 0,45 |
| С345К | 0,12 | не более | 0,17 - 0,37 | 0,025 | 0,020 - 0,120 | 0,50 - 0,80 | 0,30 - 0,60 | 0,30 - 0,50 | - | - | - | 0,08 - 0,15 | не | - | 0,45 |
| С355 | 0,14 | 1,00 - 1,80 | 0,15 - 0,80 | 0,025 | не | не | не | не | - | - | - | 0,02 - 0,06 | не | - | 0,45 |
| С355-1 | 0,15 | 0,60 - 0,90 | 0,40 - 0,70 | 0,015 | не | 0,60 - 0,90 | 0,30 - 0,60 | 0,20 - 0,40 | - | - | - | 0,02 - 0,06 | не | - | 0,45 |
| С355К | 0,15 | 0,80 - 1,10 | 0,40 - 0,60 | 0,015 | не 0,020 | 0,50 - 0,70 | 0,50 - 0,70 | 0,40 - 0,70 | - | - | - | 0,02 - 0,06 | 0,010 - 0,035 | не | 0,45 |
| С355П | 0,10 | 0,60 - 0,90 | 0,15 - 0,35 | 0,015 | не | не | не | не | 0,08 - 0,20 | не | 0,02 - 0,09 | 0,02 - 0,06 | 0,010 - 0,035 | - | 0,45 |
| С390 | 0,12 | 1,30 - 1,70 | 0,15 - 0,50 | 0,010 | не | не | не | не | - | не | не | 0,02 - 0,06 | не | - | 0,46 |
| С390-1 | 0,12 | 0,60 - 0,90 | 0,80 - 1,10 | 0,010 | не | 0,60 - 0,90 | 0,50 - 0,80 | 0,40 - 0,60 | - | - | - | 0,02 - 0,06 | 0,010- 0,035 | - | 0,46 |
| С440 | 0,12 | 1,30 - 1,70 | 0,15 - 0,50 | 0,010 | не | не | не | не | - | не | не 0,09 | 0,02 - 0,06 | 0,010 - 0,035 | - | 0,46 |
| С550 | 0,10 | 1,30 - 1,95 | 0,15- 0,35 | 0,007 | не | не | 0,15 - 0,35 | не | не | не | 0,03 - 0,10 | 0,0 2- 0,06 | 0,010 - 0,035 | - | 0,47 |
| С590 | 0,10 | 1,30 - 1,95 | 0,15 - 0,35 | 0,004 | не | не | 0,10 - 0,30 | 0,10 - 0,30 | не | не | 0,03 - 0,10 | 0,02 - 0,06 | 0,010 - 0,035 | - | 0,51 |
| Примечания 1 В стали С355-1 и С390-1 допускается массовая доля V до 0,08 % или Nb до 0,06 %, при этом массовая доля Сr не должна превышать 0,30 %, Ni - 0,20 %. 2 В стали С345, С355, С390 допускается массовая доля Nb до 0,06 %, V - до 0,08 %. 3 В стали С390, предназначенной для изготовления фасонного проката, допускается массовая доля С не более 0,15 % при отсутствии микролегирования стали Nb. 4 В сталях С390, С440, С550 и С590 суммарная массовая доля V+Nb не должна превышать 0,12 %. 5 Сталь С345 для изготовления толстолистового проката допускается применять в строительных конструкциях до 01.01.2018. 6 Знак « - » означает, что массовую долю элемента по анализу ковшевой пробы не нормируют. | |||||||||||||||
Выписка
изГОСТ 27772-2015 Прокат для строительных конструкций.
Общие технические условия.
Таблица 1 - Механические свойства листового и широкополосного универсального проката и заготовок для гнутых профилей
| Наименование | Толщина, мм | Механические свойства, не менее | ||||||||||||
| Предел текучести σт, Н/мм2 | Временное сопротивление σв, Н/мм2 | Относительное удлинение δ5, % | Ударная вязкость, Дж/см 2 | |||||||||||
| KCU | KCV | KCU после механического старения | ||||||||||||
| при температуре, °С | ||||||||||||||
| -20 | -40 | -70 | 0 | -20 | -40 | -60 | +20 | |||||||
| С235 | от 2,0 до 3,9 включ. | 235 | 360 | - | - | - | - | - | - | - | - | - | ||
| 4,0 | 235 | 360 | - | - | - | - | - | - | - | - | - | |||
| С245 | от 2,0 до 3,9 включ. | 245 | 370 | 20 | - | - | - | - | - | - | - | - | ||
| » 4,0 » 30 » | 235 | 370 | 24 | 29 | - | - | 34 | - | - | - | 29 | |||
| С255 | от 2,0 до 3,9 включ. | 255 | 380 | 20 | - | - | - | - | - | - | - | - | ||
| » 4,0 » 10 » | 245 | 380 | 25 | 29 | 29 | - | 34 | 34 | - | - | 29 | |||
| св. 10 » 20 » | 245 | 370 | 25 | 29 | 29 | - | 34 | 34 | - | - | 29 | |||
| » 20 » 40 » | 235 | 370 | 25 | 29 | 29 | - | 34 | 34 | - | - | 29 | |||
|
| от 2,0 до 3,9 включ. | 345 | 490 | 21 | - | - | - | - | - | - | - | - | ||
|
| » 4,0 » 10,0 » | 345 | 490 | 21 | - | 39 | 34 | - | 34 | 34 | - | 29 | ||
|
| » 10 » 20,0 » | 325 | 470 | 21 | - | 34 | 29 | - | 34 | 34 | - | 29 | ||
| С345 | » 20,0 » 40,0 » | 305 | 460 | 21 | - | 34 | 29 | - | 34 | 34 | - | 29 | ||
|
| » 40,0 » 60,0 » | 285 | 450 | 21 | - | 34 | 29 | - | 34 | 34 | - | 29 | ||
|
| » 60 » 80 » | 275 | 440 | 21 | - | 34 | 29 | - | 34 | 34 | - | 29 | ||
|
| » 80 » 160 » | 265 | 430 | 21 | - | 34 | 29 | - | 34 | 34 | - | 29 | ||
| С345К | от 4,0 до 10 включ. | 345 | 470 | 20 | - | 39 | - | - | - | - | - | - | ||
|
| от 8,0 до 16 включ. | 355 | 470 | 21 | - | - | - | - | 34 | 34 | - | - | ||
|
| св. 16 » 40 » | 345 | 470 | 21 | - | - | - | - | 34 | 34 | - | - | ||
|
| » 40 » 60 » | 335 | 470 | 21 | - | - | - | - | 34 | 34 | - | - | ||
| С355 | » 60 » 80 » | 325 | 460 | 21 | - | - | - | - | 34 | 34 | - | - | ||
|
| » 80 » 100 » | 315 | 460 | 21 | - | - | - | - | 34 | 34 | - | - | ||
|
| » 100 » 160 » | 295 | 460 | 21 | - | - | - | - | 34 | 34 | - | - | ||
|
| от 8 до 16 включ. | 355 | 470 | 21 | - | 34 | 34 | - | 34 | 34 | - | - | ||
| С355-1 | св. 16 » 40 » | 345 | 470 | 21 | - | 34 | 34 | - | 34 | 34 | - | - | ||
|
| » 40 » 50 » | 335 | 470 | 21 | - | 34 | 34 | - | 34 | 34 | - | - | ||
|
| от 8,0 до 16 включ. | 355 | 470 | 21 | - | 34 | 34 | - | 34 | 34 | - | - | ||
| С355К | св. 16 » 40 » | 345 | 470 | 21 | - | 34 | 34 | - | 34 | 34 | - | - | ||
|
| » 40 » 50 » | 335 | 470 | 21 | - | 34 | 34 | - | 34 | 34 | - | - | ||
|
| от 8,0 до 16 включ. | 355 | 470 | 21 | - | - | - | - | 34 | 34 | - | - | ||
| С355П | св. 16 » 40 » | 345 | 470 | 21 | - | - | - | - | 34 | 34 | - | - | ||
| С390-1 | от 8,0 до 50 включ. | 390 | 520 | 20 | - | - | - | - | - | 34 | 34 | - | ||
| С390 | от 8,0 до 50 включ. | 390 | 520 | 20 | - | - | - | - | - | 34 | 29 | - | ||
| С440 | от 8,0 до 50 включ. | 440 | 540 | 20 | - | - | - | - | - | 66 | 66 | - | ||
| С550 | от 8,0 до 50 включ. | 540 | 640 | 17 | - | - | - | - | - | 66 | 66 | - | ||
| С590 | от 8,0 до 40 включ. | 590 | 685 | 14 | - | - | - | - | - | 66 | 66 | - | ||
| Примечания 1 Максимальное значение временного сопротивления «σв» для проката из стали С390, С390-1, С440, С550, С590 не должно превышать установленные нормы более чем на 160Н/мм2. 2 Знак «-» означает, что показатель не нормируется. 3 Относительное удлинение (δ80) листового проката толщиной от 2,0 мм до 2,8 мм включительно из стали С235 должно быть не менее 28 %, С245 - не менее 26 %, С255 - не менее 25 %. 4 Для стали С355П предел текучести σт при температуре 600 °С должен быть не менее 200 Н/мм2, временное сопротивление σв - не менее 240 Н/мм2. | ||||||||||||||
Государственное бюджетное профессиональноеобразовательное учреждение «Волгоградский колледж машиностроения и связи»
ЗАДАНИЕ НА КУРСОВОЙ ПРОЕКТ (РАБОТУ)
по МДК 02.01 Основы расчета и проектирования сварных конструкций
Студент__________________________________________________________
специальность 22.02.06 Сварочное производство
группа 18-СП-17
1.ТемаРасчет и проектирование сварной двутавровой балки
2. Срок представления проекта (работы) к защите _____________2020г.
3. Исходные данные для проектирования (научного исследования):
длина балки L= м, сталь________qн= ______кН/м; q=_______кН/м
4. Содержание пояснительной записки курсового проекта (работы):
ВВЕДЕНИЕ
РАЗДЕЛ 1 ОБЩАЯ ЧАСТЬ
1.1___________________________________________________________________________
_____________________________________________________________________________
1.2 Технические условия на основной металл
1.3 Обоснование выбора способа сварки конструкции балки
1.4 Выбор сварочных материалов для сварки конструкции балки
РАЗДЕЛ 2 РАСЧЕТНАЯ ЧАСТЬ
2.1 Расчет прочности и конструирование геометрических размеров сварной двутавровой балки
2.2Проверка сечения балки
2.3 Проверка местной устойчивости балки
2.4 Расчет и проверка прочности сварных швов
2.5 Расчет режимов автоматической сварки под флюсом
2.6 Расчет расхода сварочных материалов
ЗАКЛЮЧЕНИЕ
Список используемой литературы
5. Перечень графического материала:
Лист 1 (формат А3) – общий вид балки с условным обозначением сварных швов
Руководитель проекта (работы) _________________________Галанина Л.В.
Подпись, дата
Задание принял к исполнению ______________________________________
«______» ________20____г. подпись ФИО
Образец титульного листа
государственное бюджетное профессиональное образовательное учреждение
«Волгоградский колледж машиностроения и связи»
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
к курсовому проекту
МДК 02.01 Основы расчета и проектирования сварных конструкций
на тему __________________________________________________________
__________________________________________________________________
Разработчик (выполнил):
_______________________________________
(ФИО студента)
Курс ___3____ Группа №___________
Специальность:
22.02.06 Сварочное производство
Руководитель: Галанина Л.В. ____________
(Ф.И.О., подпись)
Волгоград
20___г
ПРИЛОЖЕНИЕ 6Таблица 1 - Исходные данные для расчета стальных составных балок
| № п/п | Тема курсовой работы (проекта) | Пролет балки, м | Полная нормативна нагрузка, qn, кН/м | Полная расчетная нагрузка, q, кН/м | Марка стали |
| 1 | Оборудование для сборки балок. Расчет и проектирование сварной двутавровой балки | 8 | 24,8 | 29,4 | С235 |
| 2 | Оборудование для сварки балок. Расчет и проектирование сварной двутавровой балки | 10 | 24,6 | 30,8 | С245 |
| 3 | Применение сталей повышенной прочности для изготовления балок. Расчет и проектирование сварной двутавровой балки | 16 | 24,2 | 28,2 | С255 |
| 4 | Анализ способов сварки балки. Расчет и проектирование сварной двутавровой балки | 18 | 23,8 | 30,2 | С275 |
| 5 | История развития автоматической сварки под флюсом. Расчет и проектирование сварной двутавровой балки | 16 | 23,4 | 25,8 | С285 |
| 6 | История сварки Расчет и проектирование сварной двутавровой балки | 14 | 23,8 | 27,6 | С345 |
| 7 | Способы сборки и сварки балок Расчет и проектирование сварной двутавровой балки | 16 | 27,2 | 32,2 | С235 |
| 8 | Способы сварки балок. Расчет и проектирование сварной двутавровой балки | 18 | 23,8 | 30,2 | С235 |
| 9 | Преимущество автоматической сварки под флюсом при изготовлении балок. Расчет и проектирование сварной двутавровой балки | 19 | 25,6 | 31,6 | С245 |
| 10 | Технология изготовления сварных балок Расчет и проектирование сварной двутавровой балки | 22 | 25,8 | 29,8 | С255 |
| 11 | История развития сварки в защитных газах. Расчет и проектирование сварной двутавровой балки | 24 | 22,0 | 26,0 | С275 |
| 12 | Порядок сварки балок для уменьшения сварочных деформаций. Расчет и проектирование сварной двутавровой балки | 26 | 24,2 | 27,6 | С285 |
| 13 | Сварочные деформации и способы их предотвращения при сварке балок Расчет и проектирование сварной двутавровой балки | 30 | 30,4 | 34,4 | С345 |
| 14 | Виды балок и экономическая целесообразность сварных двутавровых балок. Расчет и проектирование сварной двутавровой балки | 10 | 24,6 | 29,9 | С245 |
| 15 | Оборудование для автоматической сварки балок Расчет и проектирование сварной двутавровой балки | 12 | 31,8 | 37,8 | С235 |
| 16 | Применение поточных линий для изготовления балочных конструкций. Расчет и проектирование сварной двутавровой балки | 16 | 19,2 | 23,2 | С245 |
| 17 | Применение сталей повышенной прочности для изготовления балок. Расчет и проектирование сварной двутавровой балки | 20 | 18,4 | 25,4 | С255 |
| 18 | Сварочные автоматы для сварки балок. Расчет и проектирование сварной двутавровой балки | 22 | 25,6 | 28,6 | С245 |
| 19 | Методика расчета балок на прочность. Расчет и проектирование сварной двутавровой балки | 18 | 25,4 | 29,0 | С285 |
| 20 | Сварочные деформации и способы их уменьшения. Расчет и проектирование сварной двутавровой балки | 12 | 23,2 | 28,2 | С235 |
| 21 | История разработки сварочных покрытых электродов. Расчет и проектирование сварной двутавровой балки | 24 | 23,4 | 30,4 | С255 |
| 22 | Способы исправления сварочных деформаций. Расчет и проектирование сварной двутавровой балки | 20 | 16,6 | 21,6 | С285 |
| 23 | Технология сварки балок. Расчет и проектирование сварной двутавровой балки | 10 | 23,8 | 25,8 | С255 |
| 24 | Порядок сварки балок. Расчет и проектирование сварной двутавровой балки | 16 | 24,8 | 28,8 | С275 |
10
Комплекты видеоуроков для учителей
Вебинар для учителей
🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨